


PR
Freepage List
Keyword Search
enplaind
自分の生活プログラムを自分で描き、計画し実行してきましたが、病気や人間関係など思いがけない障害に遭遇しました。 私のホームページにアクセスしてみてください。 http://otaenplaext.net/concept1.html
Calendar
Comments

(^_-)-☆プラスチック押出成形とは 9 5161 “プラスチック押出成形とは“まとめるときに、この項を最初に持ってくる。
プラスチック押出成形の装置
○ 押出機その他機械の購入について
一番最初に書く事だったかもしれない。何かプラスチック押出製品を作りたいなら、それ用の装置が必要です。一品なら、専用機としてそれを出来る装置を装置メーカーから購入すればいい。全く技術を持っていなければ技術指導込みで注文すればよい。例えばLDPEチューブを作りたいなら、サイズと長さの話をすれば至れり尽くせりの装置が提案され価格が合えば購入すればよい。
こういう購入は、自社で使う押出製品を社内で作る会社が多い。射出成型の会社と同じで、その製品ができるかできないかは、メーカーの責任になる。これはこれでよいが。
そうではなく、私が言うなんでも引き受ける押出成形をやるなら、仕様を指定し、押出機、引取機、巻取機、自動カッターなどを個別にそれぞれのメーカーから購入するが、金型と水槽は自分のデザインで自分が最寄りの鉄工所へ特注する。装置マーカーへ注文すると、他の押出成形屋へ横流しされるので、秘密保持と価格優先である。(但し金型についてノウハウは公開している)自分が想定したサイズと樹脂が成形可能な装置を発注している事は言うまでもない。小回りが利く装置です。それらの装置で何が出来るかは装置メーカーの責任では全くない。
私の注文道理にできていなければ、それは、直してもらう。金型も同じ。
1 どんな設備が必要か、設備の選定
まったく新規に押出成形ラインを設備する。
最低必要な設備
1 押出機
2 金型本体 口金 ヒーター
3 冷却金型
4 水槽(バキュームボックス)
5 引取機
6 自動切断機
7 巻取機
8 丸鋸自動切断機
9 バキュームポンプ
10 キャリブラー各種
共通設備(必要なら)
1 乾燥機(ドライヤー)
2 粉砕機(クラッシャー)
3 混合機(ブレンダー)
4 製品送りベルト
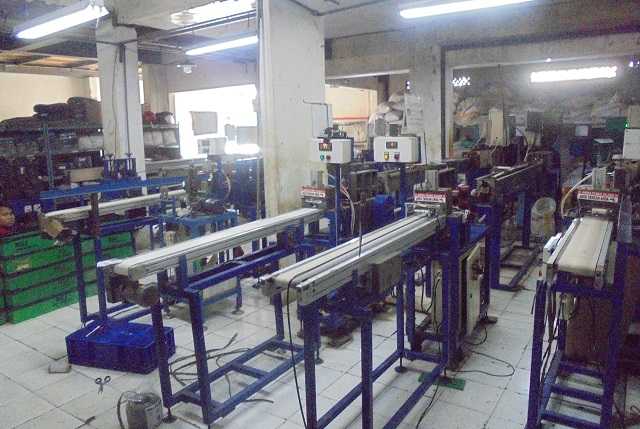
5 オンライン加工設備(グロメットカッター、スパイラルカッターなど
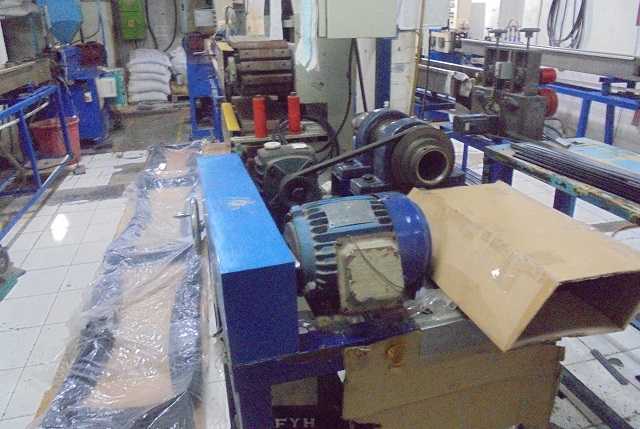
6 踏み台、机、椅子など
7 エアーリング(予備冷却用)
8 熱炉または、プルパンバーナー 金型整備用
1-1 押出機
能力半分での吐出量、1時間に何Kgなのかを知る。主に製造しようとする製品の1時間に何 Kg 消費と大体同じ押出機を選ぶ。
仕様指定 口径 L / D 圧縮比 スクリュータイプ 温度コントロールゾーン数
例 50φ 25 1 /3 フルフライト 圧縮 計量 供給の3ゾーン
メーカーは好み、価格と予備部品、ほとんど、買いっぱなしで、その後、接触することはほとんどない。押出機も他の装置でも計器の故障など当りはずれがある。これも、どこのものを選定したからということではなく、良くも悪くもたまたまで、いろいろのメーカーのものを、もしテストできたとしても、実際に使うものとは違うのであまり意味はない。だいたい、どこのメーカーの押出機でも大差はない。えい、と、決めてしまって、あとはそのことを考えないこと。次回に生かす。
私が主に作る製品の大きさによると、40~50mmΦということになる。価格を出来るだけ安くしてもらうのは当たり前だが、プラスアルファーといて、予備品を出来るだけ付けてもらうこと。ヒーター、サーモカップル、コード、計器などなど。
私は、インドネシアでは、150ジュタ(100万円強)で手に入れる。
(^_-)-☆プラスチック押出成形とは 10 5162 “プラスチック押出成形とは“最終。
1-2 金型
チューブ金型本体は、図面通り、キャリグレーションダイは、製品の外径から、内径を何mmと基本図面に指定するだけだから簡単にできる。どこの鉄工場でもできる。
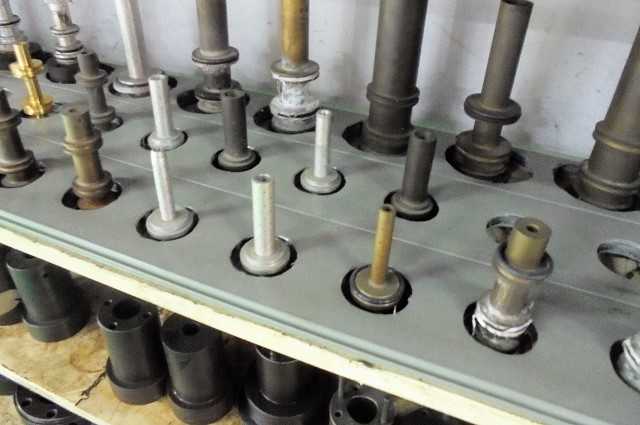
プロファイルの金型はその人の考え方、やる人が責任を持ってデザインし、最後まで完成させる。これこそ他人や他社に差をつける絶好のチャンスである。PVCやPS以外の樹脂で簡単にすばやく客先の期待に添えるような製品ができるようになるにはその人の資質が問われる。
人に依るが、がんじがらめの、ぎりぎりの金型は、私にはなじまない。金型はある程度のガイドと考え、金型の前後に何かをして、形状を決める。その後、固定したい部分があれば、修正して固定する。これも経験を積めば、どの部分を最初から固定できるかがわかってくる。ただし、一発でOKということは奇跡に近いので、意気込んで何とか一発でOKしようと、金型を作る前に、あれこれ考え込んで悩んだり、遅れたりすることは、要領が悪い典型。まずやってみること。
1-3 その他の設備
押出機と同じで、生産量、製品サイズ、生産速度、製品形状などを参考にし、あとは本人の好み。日本からでもよし、台湾韓国シンガポールからでもよし。買ったあとで、何らかの問題が発生しても、今後に生かすヒントが増えたと考え、後悔しないこと。くよくよしないこと。これでよかったと思うこと。
1-4 予備品、スペアーパーツ
前もって、設備を購入するときに、必ず必要になるもの、消耗が早いものについては、予備品も購入しておくといい。コストダウンの要求の変わりに、現物サービスを増やしてもらうことも一つの方法。
真空計、アンペアメーター、回転調節ツマミ、温度調節機、サーモカップル、ヒーター、ブレード(自動カッター、粉砕機)、タイミングベルト、スポンジシート、種々サイズOリング引取機のベルト、電磁クラッチ、ボルト、ナット、カッターナイフ、各種ベルト、チップソー、1mmゴムシート、アルミサイジングプレート、漏電遮断機、各種スウィッチ、各種ホース、各種継ぎ手、メッシュ、バリ取り道具、ポンチ、タガネ、小型ヤスリ、テフロンテープ、マグネット各種
(^_-)-☆プラスチック押出成形とは 1 5153 今から57年前に出会った仕事でした。私のウェブサイトの最初のページに2019年に書いた文章を載せています。私の基本姿勢です。
http://otaenplaext.net/concept136.html
そして、今日、何気なく、“プラスチック押出成形とは“で検索してみた。
こんな文章に出会った。この文章に関して、異議がある。
「プラスチック押出成形のデメリット」という題で、
A, 同断面形状でないと成形できない そんなことはない
B, 寸法精度を高くすることが難しい そんなことはない
C, 金型が必要 押出に限ったことではない
D, 外観不良が出る場合がある 押出に限ったことではない
E, 金型のメンテナンスが必要 押出に限ったことではない
F, 少量生産に向かない 少量生産に向いている
G, 直線的でないものは後加工が必要なる 曲げたり捻ったりは、ライン上でできる。
「プラスチック押出成形は、ダイから同じ形状の断面が長物として押し出されて成形されます。好みの長さにカットすれば大量生産もできますが、すべて同じ断面です。断面の異なるプラスチック製品を製造する方法としては向いていません。寸法精度を求めるプラスチック製品製造にも不向きです。
押出成形はほかの成形方法よりもコストは低くおさえられます。一方で、成形である為に、金型の製造が必要です。金型の製造コストがかかるため、特注品や受注生産品などの少数ロットの生産では、逆にコストが高くなってしまいます。成形自体が少数生産には不向きな加工方法です。
プラスチック押出成形の押出機では、プラスチック原料の混練を行います。混練の不十分によりフィッシュアイ、それ以外にも表面の筋、反りや偏肉、幅や厚みの不均一、うねりなどの外観不良が発生する可能性があります。プラスチック原料の混練不良のほか、金型の状態が品質に影響するため、定期的なメンテナンスも必要です。」
この文章に関して、異議がある。
1,すべて同じ断面ということはない。スクリュー回転や引取速度をかえれば、寸法を変化させることができる。相似の断面で変えることができる。
2,寸法精度を求めるのにも不向きとは思わない。
3,金型や道具が必要な、すべての製造業で、小ロットなら、価格に占める金型代などが大きくなるのは当たり前。
4,射出でできるあまり長くないものは、少量なら押出の方が向いている。大量なものなら、射出の方が良い。金型費用の問題だ。
5,混練不十分は硬質塩ビだけで問題になることで、樹脂全体では、別の理由によって不具合が、これも、押出に限ったことではない。
6,射出と比較してという注意書きがあった方が良い。
7,デメリットというタイトルが変。
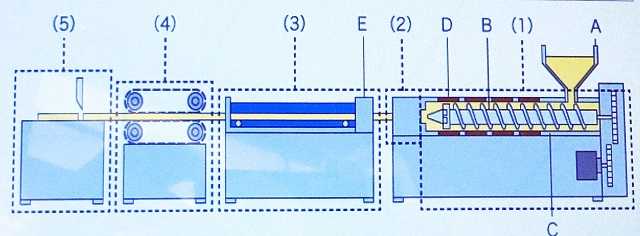
( 1 )押出し機( 2 )ダイ( 3 )冷却機( 4 )引取り機( 5 )切断機
A. ホッパー B. スクリュー C. 加熱シリンダー D. ヒーター E. サイジングダイ
このキーエンスの絵、典型的な押出成形ラインです。切断機があるなら肝心な巻取り機が抜けていますね。
(^_-)-☆プラスチック押出成形とは 2 5154 大丈夫かな?ある会社のカンパニープロファイルですが、押出成形の紹介としては、昨日の会社と五十歩百歩だね。大丈夫かな、私の意見を添える。
A .押出成形とは
1.加熱した原料を加圧して金型に通し一定の断面形状を成形する製造方法となります。
1.原料を加熱し溶融し押出し、金型に通し、求める断面形状を連続で成形する。
2.長く連続した形状の製品成形し、ご要望の長さにカット致します。
2.連続成形し、ご要望の長さにカットしたり巻き取ったりします。
3.チューブやパイプ、シートなどの製造に使用されます。
3.ペレット、チューブ、パイプ、ホース、丸棒、シート、などの成型をします。
押出成形のメリット
1.大量ロットで成形する場合にコストメリットが出せる
1.特に押出だけのメリットではない。
2.同断面形状の様々な長さの製品を一つの金型でできる
2.同断面形状だけでなく、長い製品が、一つの金型でできる。
3.射出成形型に比べ金型代が安価
3.溶融押出なら安価だが、固化押出し(丸棒、板など)では、金型やロールは高価。
4. 連続的 、かつ安定的に同形状の製品が製造可能
4.連続的、かつ安定的に成形可能、 2 と同じことだぞ。
5. 射出成形 に比べ長尺物の成形が容易にできる
5.射出成型じゃ、容易どころか、出来っこないよ。
押出成形のデメリット
1.基本的に同断面形状ではないと成形が不可能
1.そんなことないよ。
http://otaenplaext.net/concept188.html 注射針
http://otaenplaext.net/concept182.html 内径一定、外径変化
2.金型を必要とするため、小ロットの製品にはコストメリットが出しづらい
2.小ロットなら、そんな成型でも割高になるのは当たり前、射出でできる長さの小ロット製品と比較するなら、押出の方が安くできる。
この会社の押出成形ラインの説明、
1.押出機に投入された材料が加熱、ドロドロに溶け「ところてん」のように押し出され金型へ向かいます。
2.押出機内で溶かされた材料が、各金型が持つ形状となります。
3.水槽にて、金型から形状にとなって出て来たものを、冷却し、形状を整える。
4.成形されたものを運び引っ張りの強弱で寸法を調整します。
5.切断機にて、お客様の希望する寸法にカットします。
サンドイッチマンかよ、何を言っているのかわからない。それに、このラインの図、押出し機の後ろにある巻取り機?巻き戻し機?これの説明がない。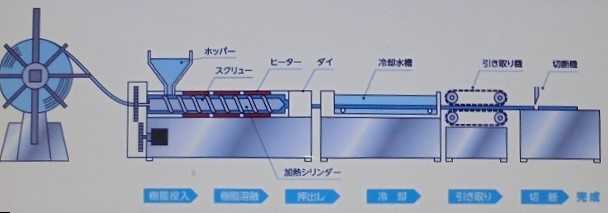
私が作る熱収縮チューブのラインに似ているね。押出機のスクリューを抜いて、形状記憶チューブを巻き戻しながら、通過させて、作ります。
また、切断機の絵だが、ナイフカッターになっているが、製品の硬さ、断面の大きさによるが、丸鋸カッターが使われる。
(^_-)-☆プラスチック押出成形とは 3 5155 もう一社のカンパニープロファイルから
押出成形の特徴とメリット・デメリット
押出成形の特徴は、成形品がところてんのように連続的に生産されることです。押出成形は、射出成形や押出成形、ブロー成形、圧縮成形などと同じく、熱可塑性樹脂を材料に金型を用いて成形加工する方法です。
押出成形以外の方法では、材料を金型内部で冷却・固化して成形品を一つ一つ生産する一方、押出成形では、金型から連続的に押し出された成形品を金型外で冷却・固化することで生産します。
いやいや、丸棒や板や大型の異形品やパイプは“固化押出し”といって、溶融金型と冷却金型が一つの金型になっていて、出てきたときには、固まった状態なので、水槽は使わない。
http://otaenplaext.net/concept176.html
押出成形における成形品の連続的な生産方法を反映して、押出成形には以下のようなメリットとデメリットがあります。
●押出成形のメリット
・同一断面形状の製品を連続的かつ安定的に製造できる
1.2で書いているが、同一断面ではない場合もある。
・長尺の製品を小さな金型で製造できる
大きい製品は大きな金型になる
・一つの金型で同一断面形状の様々な長さの製品を製造できる
同一断面でなくても様々な長さでできる。
・大量生産に向く
少量生産にも向く
・加えられる圧力が小さく、可動部品が不要であるため金型が安価
可動部品って何かわからないが、金型が安上がりではある。但し、押出成形ライン製造会社に頼むと、高くなるし、融通が利かない金型になる。追加の装置や金型は自社で設計し、装置屋、金型屋ではなく、鉄工場や金属加工屋に注文し、出来る出来ないは自社の責任とすれば、かなり安価になる。それができない会社は押出技術を持ているとは言えない。
・成形品の表面が滑らか
樹脂により混ぜ物より、なめらかとは限らない。
●押出成形のデメリット
・同一断面形状の製品しか製造できない
だから!これは間違い。
・金型が必要なため小ロット生産に向かない
これも、大間違い。
・寸法精度を高くすることが難しい
これも、大間違い。
・切断部分の端部処理が必要
柔らかいもの小さいものは、両端部の仕上げがいらない場合が多い。
三日連続で、“プラスチック押出成形とは“特に、メリット、デメリットに関する、何社かの表現をチェックしたが、分かっていないでよく押出成形会社といえるなと思う。こういう会社は、自社では、装置を作れないのだろうと思う。
固化押出しで作った POM (ポリアセタール)製のブロック、ソフトクリームを絞り出す装置のソフトクリームが出る場所、一色と三色の前面と側面、54年前に日本で初めて作った、今でも、出口のデザインは変わっていないようだ。
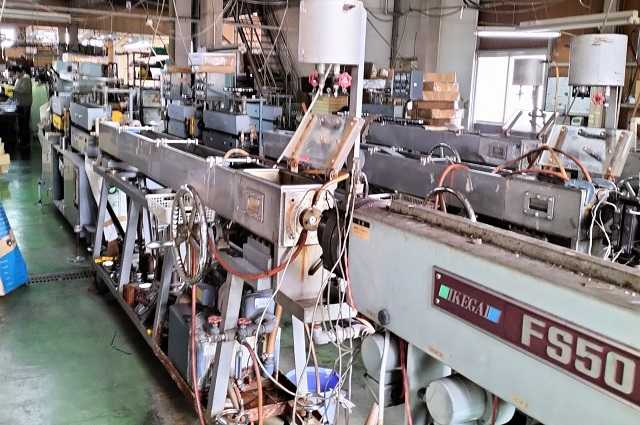
スパイラルチューブの製造装置、チューブを作り、スパイラルカットをし、定尺切断まで、一ラインでやってしまう。これも52年前の日本で初めて作った。
(^_-)-☆プラスチック押出成形とは 4
プラスチック押出機を使う成形をプラスチック押出成形というなら。
1.いろいろな断面形状を作る装置(一般的にこれを押出成形という場合が多い)
2.丸棒、板や肉厚のパイプを作る装置(固化押出し)
3.シート、ベルト、波板などを作る( T ダイ、引取ロール)
4.フィルムを作る(インフレーション)
5.ボトルなど作る(ブロー)
6,コルゲートチューブ
2,3.4、5、6は、装置産業であって、それらの製造ライン一式、使用樹脂を示し、メーカーから購入すれば、作業標準など示され、メーカーが製造過程の指導をしてくれる。製品を作る会社はオペレーターを育てればいい。射出成型と同じだ。
しかし、私が携わっている、プラスチック押出成形とは、1の一般押出成形です。自社製品として販売するのではない。受注生産です。作ってほしいと頼まれてつくるのです。
パイプ、チューブ、ホース、多色、インサート、コーティング、プロファイル、ペレット
溶融金型は、ストレート、クロス、オフセット、多色、インサイドマンドレル
冷却金型は、ブロック、キャリブレーションダイ(直接バキューム、バキュームボックス)
サイジングプレート(素引き)
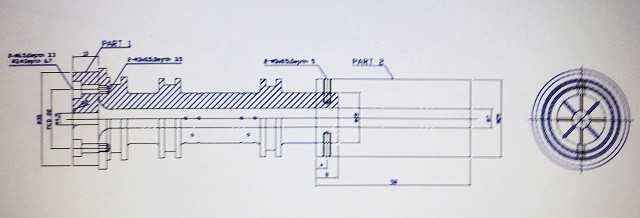
これもキャリブレーションダイですが、何を作るのか分かりますか。
原料は、知る限り全て、混ぜ物、添加物、出来るものはすべてに対応する。
https://www.jstage.jst.go.jp/article/kobunshi1952/11/2/11_2_120/_pdf/-char/ja
この「押出成形用ダイス」という文章は、よく書かれていると思うが、「 3 - 3. サイジング方法とダイス構造」の表は、間違えているというか、ご自分で確認していないと思う。パイプ、チューブに関する話だし、すべての樹脂で、全てのダイスを使えるし、内径規制か外径規制は薄い厚いにかかわらず、どちらの寸法を重視するかで決めると思う。
また、ここでは、溶融金型だけに触れているが、冷却方法についても、一体というか対で、一つの金型にならなければならないはずだ。
「6の終りに」に書かれている文章は、よくわかっておられると思う。
プラスチック押出成形に関して、技術の国家試験はない。試験をしようがないからだ。もし、あったら、私が審査員になれるかもしれないが、実地試験の問題を出しようがない。
(^_-)-☆プラスチック押出成形とは 5
5157 押出で一番肝心な場所、冷却方法だ。断面形状を決める場所だ。樹脂により、大きさにより、形状により、引取速度により、この方法は、異なる。
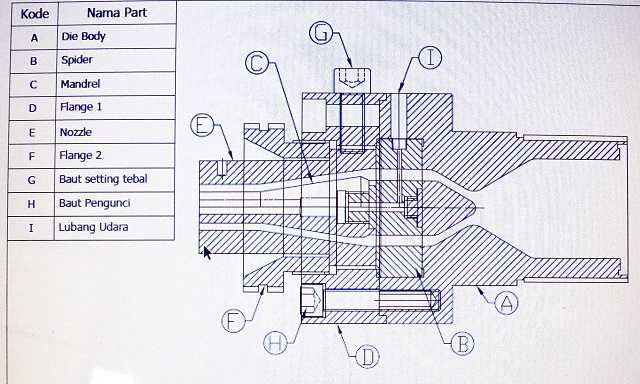
○ 金型(固化押出に対して溶融押出)
溶融押出の金型は溶融と冷却の二つが必要です。その間にはエアーギャップといっている空間がる。成形時その距離がかなり重要です。
今、装置メーカーが作るチューブの金型、冷却金型 水槽は至れり尽くせりだが、何か一つの樹脂、それもグレードの特性が決まっているもの、でしか出来ない。一種の装置製品となってしまう。
融通が全く利かないし、製品の物性に問題があった場合はメーカーの責任にはならない。射出の金型は金型メーカーが、製品が出来るまで責任を持つ。押出はそういうわけにいかない、全て成形屋の責任である。それを理解しない、中途半端なプラスチック成形をしっているという人が多い。
私の水槽はどんな成形方法でも先端を交換すれば冷却金型が装着できるようにしてある。
それはさておいて、私の金型の経歴を記しておく。詳しくはないのであまり参考にはならないでしょうし、それぞれを生かすにはテクニックが必要です。
A チューブ、パイプ、ホースの冷却金型の変遷
A-1 まず、ナイロン用キャリブレーションダイが与えられた。間接予備冷却の後、直接真空で引っ張り、キャリブの内側に密着させる。同じ径のパイプを5~10Cm通過し、水槽に入る。この方法は、キャリブの入り口に溶融樹脂を密着させ抵抗が大きいため、比較的急に固まる樹脂だけに使うことが出来る。 PA 、HDPE、PC、POM、PMMAなどである。
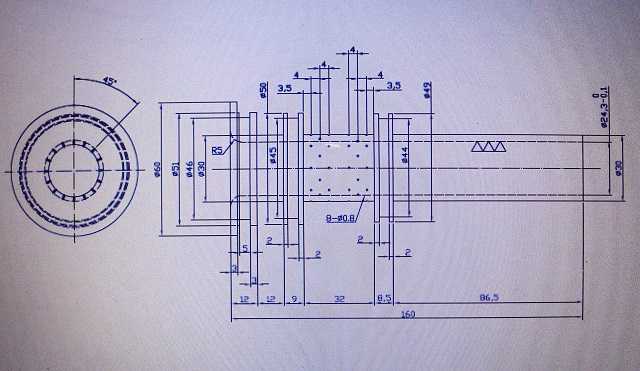
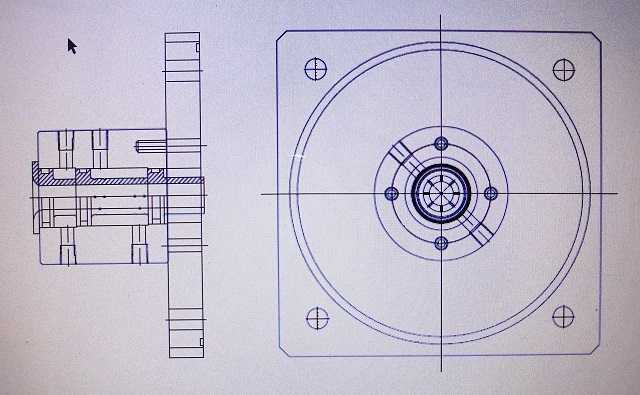
A-2 PA でも5φ以下になると、A-1のキャリブではスピードが上がらない。そこで、サイジングプレート(素引き板)、単に、アルミ(ステンレス、ブロンズ)板に穴を開けただけのいたって簡単な方法でやってみた。ほどほど、スピードを上げることが出来たが、製品の楕円を直すのに若干の工夫が必要だった。水圧を出来るだけ少なくする。プレートを通過するときに隙間から漏れる水の位置と、量に気を使った。溶融樹脂をプレートに密着させ、しごく方法は出来ない。必ず、フリーにしなければならない。軟質の樹脂は、これでしかできない。
しかし、この方法も、固化速度が遅いPEやPPなどの細物は出来ない、どうしても楕円になってしまう。
A-3 PA で11や12の可塑剤入りでもA-1で製品は簡単にできるが、チューブの艶や物性が落ちる。そこで考え付いたのが、A-1の前に穴を開け、そこから出る水で、予備冷却することだった。これはこれで、問題は解決したが、その他の樹脂にはあまり有効ではないのでその他には使っていない。
A-4 A-1、A-3のキャリブでLDPEのチューブを作っていたが、スピードがあがらないし、表面がささくれ状態でうまくいかない。A-2では PA しか出来ない。スピードを上げる必要があった。そこで、バキュームを一杯にかけるのではなく、減圧ということは出来ないかと考えた。ボックスの中を減圧し、そこを通過させるという方法である。一番の心配は、冷却水を供給しながら、排水を兼ねたホースを使って減圧するので、安定するかどうかだった。これが、見事に何の問題もなかったので、すんなり成功した。細いチューブもこの方法でOK、LDPEをはじめ固化速度が遅い、固化しても硬度が低い樹脂のチューブには適している。ただし、これですべてが解決したわけではない。
問題点は長時間運転の給水量の安定と予備冷却水量の安定化である。
A-5 s- PVC やエラストマーのように、LDPEより柔らかい樹脂はどうか、水やエアーで予備冷却し、バキュームを少しだけにしても、キャリブの入り口の抵抗で樹脂を引き取れない。かといって、A-2のように接触させないわけにはいかない。
キャリブの材質をかえてやって見ることにした。アルミが、一番抵抗が少なく、柔らかい樹脂に適していることがわかった。アルミにもいろいろ種類があって、出来るだけやわらかいものがいい。しかし、減りも早い。 その後は、真鍮で作っているが、樹脂が引っかかりやすい場合は、アルミでうまくいくことがある。このことは異形にもいえる。接触面積を少なくし、抵抗を減らす為である。サンドブラストでホーニングすれば、接触面がざらざらになって抵抗が少なくなる。そのあとメッキも考えられる。
A-6 いろいろやっている中で、POMやPCチューブはなかなか収率が上がらなかった。スピードを上げたほうが、より徐冷になり表面はきれいになるが、楕円傾向になってしまうなど、他の障害が出てしまう。
一瞬、表面だけ急冷にし、その後はA-4にしたがってみた。サイジングプレートをバキュームボックスのキャリブの前に貼り付け、溶融樹脂を密着で通過させた。
POM,PC,LLDPEの細物、特に肉薄の製品に威力を発揮する。インドイネシアではボトルの吸上げポンプの下に着くLLDPEチューブの生産に使っている。コントロールケーブルチューブ(架橋 HDPE )の一番内側の“ PE ライナー“にも使っている。
(^_-)-☆プラスチック押出成形とは 6 5158 “プラスチック押出成形とは“で検索すると、何社からや専門家と称する方から、必ず、押出成形のメリット、デメリットという項目が紹介される。しかし、私にしてみれば納得できない事ばかりが書かれている。大丈夫かなと思う。
メリット、デメリットは、何に比べてなのか分からない。決めていない。例えばデメリットとして、小ロットの生産には、金型を使うから向かないと書いてある。なるほどね。製造業は勿論、あらゆる産業で少なければ少ないほど、割高になるし、多ければ多いほど割安になる。聞いていて変だとは思わないのでしょうか。
私なら、射出成型機と射出成型でできる製品と比較して、どちらが優位か不利かを書きますね。
優位
1,長いものができる
2,成形ライン、金型が安価
3,小ロット
4, OK 品ができ始めれば、ロスタイムなし、連続生産
5,かなり、軟質樹脂でもできる
6,スパイラルカット、定尺カット、縦切り、一定間隔の穴あけや切り込みなど連続加工ができる
7,バリ取りはなし
不利
1,三次元製品ができない、内外径変化は出来る
2,短かくて、量が多くて、硬い製品に向かない
3, OK 製品ができるまでの調整が難しい
4,金型の手入れ、整備に気を遣う、手間取る。特に停電
5,技術が必要、勘が必要
6,硬い樹脂でのカット品は、両端仕上げが必要
7,金型は自分の責任、金型屋に任せられない
プラスチック押出成形に携わる人に必要な基本知識
プラスチック押出成形において、基本中の基本知識を書いておく、何か、問題があったとき、これらのことを確認すると解決する場合がある。 これを知らずに押出成形を語るなかれ。
1,長さは変化する 製品、出来たばかりから数日間後まで短くなる。樹脂によって収縮率は異なる。また、吸水によっては、硬さも長さも変わる。
2,厚い方に曲がる。 溶融金型から出るときは、隙間が広い方から大量に出るので狭い方に曲がって出るが、冷却すると厚い方に曲がる。厚い方が冷える速度が遅いため収縮度が増す。
3,冷却金型の入り口は、テカテカに磨いてはダメ、ザラザラ、艶消しにして、滑りをよくしなければならない。
4,厚い部分がある、または、角棒、丸棒など内径がない製品は、巣ができないように、超徐冷をしなければならない。
5,製品には冷却速度の違いによる歪が残っている。
(^_-)-☆プラスチック押出成形とは 7 5159 溶融金型については、いろいろな押出成形会社のプロファイルで、紹介している、また、専門家といわれる人からは、外国文献などから引用しているだけだから、肝心は、形を決める側の冷却金型については、書いていない。書けないのです。
B 樹脂別冷却金型
チューブの成形方法の基本形は、4種類。私が作る水槽には、これらの金型を取り換えセットできるようにしている。
B-1 素引き(サイジングプレート SP だけ)しごきは除外する。小さい製品向き。ただ、アルミプレートの穴を通過するだけだから、水面は、ぎりぎりまで低く調整する。水に勢いによって製品が動いてしまうようでは良くない。エアーギャップによって、チューブの外径、肉厚を少し変化させることができる。 5φ以下の丸棒や異形も小物ならこの方法でできる。小さい製品なら、基本的に全樹脂に適応する。但し、巣に注意。大きい製品には適さない。
固まった状態で軟質の樹脂、ポリウレタン( PU )は丸くするのが難しいが、どんなに大きくてもこの方法しか出来ない。外観が丸い製品に関して、予備冷却や水槽内で如何に丸さを保てるようにするかが工夫である。 S-PVC, エラストマーも同じだ。
素引きでできる樹脂のチューブは、簡単にできるので、私の技術指導はいらない。
B-2 ナイロン用ドライキャリブ PA,POM、PC、 PP その他、比較的冷却速度が早く、硬度が高い樹脂。キャリブの入り口での抵抗で製品が伸びてしまわない樹脂。6ナイロンの場合、キャリブの内径は、製品の外径の4%プラスがちょうどいい。PC,POMは2%がいい。ノズル・マンドレルの比率は、隙間が大きめになるように選ぶ。
断面が密閉形状なら、多角形もこの方法を使う。密封とオープンの違い。
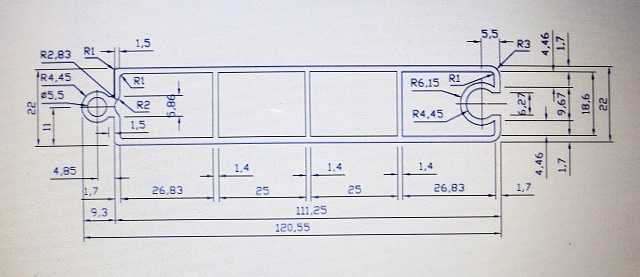
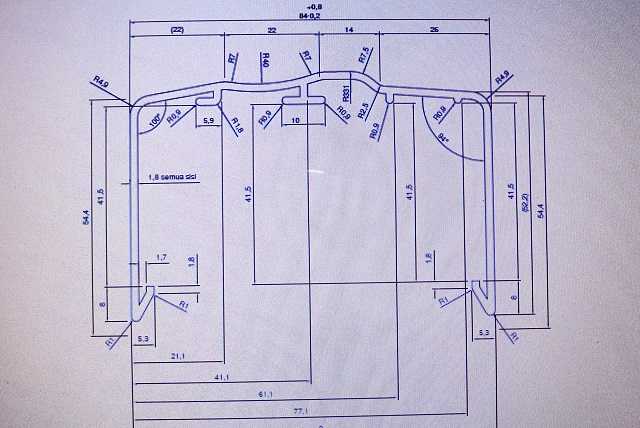
B-3 LDPE用ウエットキャリブ バキュームボックスを使い、間接バキュームようで、入り口の
R
部に、いくつかの小さな穴をあけ、少しの水を出す。LDPE、N11,N12可塑剤入り,比較的冷却速度が遅く、冷却後も硬度が中間ぐらいの樹脂。予冷の水の量で寸法や表面の状態が変化する。キャリブの内径は、製品の8%プラス、ノズル・マンドレルと製品の比率(引落率)は丁度か若干隙間が大きめ、引き落とし率は、製品の2~
3
倍くらいがいいが大きい物はそうもいかないので、1,2~1,5ということもある。
ウェットキャリブの図面は省略します。
B-4 B-1と3の組み合わせ。1と違うのは、密着させること。予備冷却水を多く使うこと。PC,N6,POM、LLDPEの細物に最適。スピードはほどほど上がるし、丸くもなる。
この例、 PC チューブの場合 成形方法が今までと同じでは、問題は解決できない。ナイロンの方法ではスピードを上げれば楕円になってしまう。サイジングプレート(SP)だけではスピードは上げられるが、押出方向で外径が変化しやすい。現在では当たり前だが、当時、まだ、水を補給しながら真空ポンプで内部を減圧するバキュームボックスという成形装置はなかった。自分で設計し作った。給水しながらバキュームを安定させられるのかが一番心配だったが、作ってみれば驚くほど安定していた。我ながらびっくりだった。ただし、そのままでは、表面に気泡が付着し細かい凹みができる。つやが不足した。溶融状態でしごかなければならない。
アルミのSPでしごいた後、キャリブレーションダイに通過させながら、真空で減圧したボックスに通すことにした。SPとキャリブの間で、SPを急冷するためと、気泡の付着を防ぐために水をスプレーした。製品はまん丸になり外径も安定し、つやもOK.巻きつけたときの、隙間は全く無くなった。しかし、今度は、押出方向の樹脂量のむらが内径(肉厚)のバラツキになってしまい、相変わらず、微妙な厚さむらがあって電灯ですかしてみると色むらに見えた。この原因はSPと溶融樹脂とのすべりというかひっかかりというかそこら辺にあると考え、徹底的にプレートの材質とストレート部分の長さを換えて試作を繰り返した。結論は、材質SUSでランドは可能な限り短く、実際には0.5mmで生産した。原因はモノマーの付着によるすべり具合(抵抗)の変化によるものだったと一応結論付けた。これで、光漏れと色むらは解決した。
モノマーと称しているものとは、エアーギャップ(溶融金型と冷却金型の間)で、もやもやと、上がっている蒸気のようなもの。多かれ少なかれ、あらゆる樹脂で発生し、間接冷却(例、C.die)金型の場合には入り口に付着する。ある程度たまってくると製品が抱き込んで金型に入ってしまう。製品に悪さをする。エアーなどを吹きかけ付着を最小限にしたい。また、ある程度たまってくれば生産を止めて掃除することもある。長時間流すものは定期的に取り除く。ナイロンやPCは特に注意が必要。
B-5 B-2と3の組合せ。B-2と同じ樹脂、形状の安定化。
(^_-)-☆プラスチック押出成形とは 8 5160 異形(プロファイル)の金型は、チューブなどと同じように溶融、冷却(断面を決める)の対が必要です。
C 異形(プロファイル)の金型
冷却金型の隙間は、製品図面の隙間より樹脂により速度により0.何ミリか広くする。溶融側は、その隙間に使えることなく、また、隙間に余裕があり過ぎないようするだけです。しかし、それが難しい。
1.平らな製品でも、平らな隙間にしたら、平らには出てこない。例えば、製品寸法が厚さ1mm幅20mmに、隙間を引き落とし2分の1として、2×40の隙間にすると、樹脂にもよるが、上下辺が外にアールになり、真ん中3mm厚、両端は1mm、幅は35mm位になる。
2.引き落とし率も樹脂や大きさによって異なる。
3.開きがある場合は、開く具合も考慮する。
4,出方を予測し、隙間を自分で決め金型を作り、試作の結果を見て、修正をする。その樹脂にあわせてトライアンドエラーで根気良く修正していくしかない。これに近道はない。経験と勘の世界である。
冷却金型では、肉厚のバランスを変化させ、調整することは出来ない。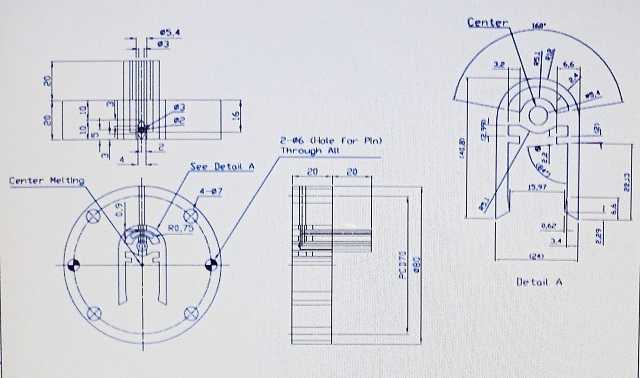
クローズとオープン、両要素がある製品の溶融金型の例
冷却金型でエッジングの方法は例外で、PA(ポリアミド)にしか使えない。そのほかの樹脂では、灯油で変質してしまう。
C-1 隙間の全体を製品より0.2~0.3mm広くして、トライしてみる。一発でOKになることはないので、修正を繰り返すしかない。これこそ勘の世界、収縮は内側にすることは間違いないが、どの程度かが問題。思い切って多くとり、経験をつむことも必要、やって見なければわからないことは、どんどんやってみる。やってみる速度が第一。溶融金型の隙間調整と同じく、製品が通過する部分の隙間調整も、経験と勘の世界です。
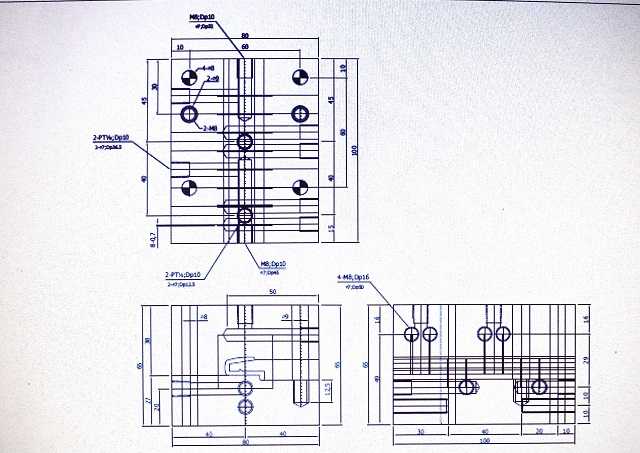
C-2 金型を有効に使う
a 成形速度。
b 樹脂温は低く、粘度を上げること。
c エアーギャップと金型に入る角度。
d エアーを使う。
e 金型入り口の R 。
f 冷却水とバキュームで引く位置、使う、ふさぐ。
g重ねたブロックの押さえ方,隙間の作り方。
h 金型の後ろで広げる、閉じるなどの簡単な装置。
i 入り口で押さえるために、何かを使う。
j マグネットを有効に使う。

-
(^_-)-☆KPK長官に就任したばかりの前財務… 2026.10.14
-
(^_-)-☆副大統領ギブランは高卒ではない 2026.10.13
-
(^_-)-☆2018年の噴火の被害の記憶が新… 2026.10.12


